Fragen Sie sich jetzt an
In einer Zellstofffabrik, einer Raffinerie oder einer Schwerpapierlinie erhält Druckluft selten die Aufmerksamkeit, die Kesseln, Turbinen oder Reaktoren gewidmet wird. Dennoch berührt es nahezu jeden Regelkreis auf der Website. Pneumatikantriebe an Absperrventilen, Differenzdrucktransmitter an Destillationskolonnen, Spülluft an Einalysatorgehäusen und dP-Zellen an Stoffauflaufkästen von Papiermaschinen sind alle auf Luft angewiesen, die trocken, sauber und druckstabil ist. Wenn diese Luft Feuchtigkeit, Ölaerosole oder Partikel enthält, macht sich der Fehler nicht immer sofort bemerkbar. Stattdessen zeigt es sich als klemmender Stellungsregler, als langsam schwankender Messwert des Senders oder als Regelventil, das pendelt, anstatt die Position zu halten.
Kontinuierliche Prozessanlagen neigen dazu, Luftqualitätsprobleme auf die harte Tour zu entdecken, und zwar durch ein Muster von Störauslösungen, die sich rund um saisonale Temperaturschwankungen häufen. Kälteeinbrüche verdrängen die Feuchtigkeit aus der Lösung in den Verteilungsleitungen, und jegliches Wasser, das hinter dem Trockner kondensiert, stellt eine direkte Gefahr für die Instrumentierung dar. In Zellstoff- und Papierumgebungen verstärkt die chemische Atmosphäre dieses Risiko, da sich feiner Faserstaub und Prozessdämpfe mit dem restlichen Ölfilm verbinden und Filternelemente schneller verschmutzen können, als dies in einer sauberen Versorgungsumgebung vorhersehbar wäre.
Arbeitsannahme für diesen Artikel: Die Luftqualität wird als Designspezifikation behandelt, die an die Geräteempfindlichkeit und Prozesskritikalität gebunden ist, und nicht als eine einzelne feste Zahl, die einheitlich an einem Standort angewendet wird.
In den folgenden Abschnitten werden die Klassifizierungssysteme erläutert, mit denen die Luftqualität spezifiziert wird, die Kontaminationspfade, die für den Zellstoff-, Papier- und Raffinerieservice am relevantesten sind, und die Ausrüstungsauswahl, die bestimmt, ob eine Anlage ihren angestrebten Taupunkt und ihre Partikelklasse unter realer saisonaler Belastung und nicht nur unter Prüfstandsbedingungen erreicht.
Bei der Spezifikationserstellung für industrielle Druckluft dominieren zwei Referenzrahmen: der ISA-Standard für Instrumentenluftqualität und die ISO 8573-Reihe, die die Reinheitsklassen der Druckluft abdeckt. Beide beschreiben die Luftqualität entlang dreier Achsen: Partikelgröße und -konzentration, Restölgehalt und Drucktaupunkt. Wo sie sich unterscheiden, liegt in der Betonung. Der ISA-Standard für die Instrumentenluftqualität wurde speziell für Kontroll- und Instrumentierungsdienste geschrieben, während die ISO 8573-Klassen allgemeiner für pneumatische Werkzeuge, Verpackungslinien und Prozessluft verwendet werden.
Für die Luft von Raffinerieinstrumenten und Analysatoren ist ein Drucktaupunkt von mindestens 10 Grad unter der niedrigsten erwarteten Umgebungstemperatur eine übliche Designmarge, da Analysatorunterstände und Ventilstationen im Freien größeren Schwankungen unterliegen als ein klimatisiertes Gebäude. Bei luftgespeisten Filzreinigungssystemen für Zellstoff- und Papierköpfe, Rakelaktuatoren und Konsistenzgebern ist die Partikelkontrolle oft genauso wichtig wie der Taupunkt, da feine Fasern und Beschichtungsstaub den Verschleiß an Komponenten mit kleinen Öffnungen beschleunigen.
| Qualitätsparameter | Typisches Luftziel für Raffinerieinstrumente | Typisches Ziel für Zellstoff- und Papierköpfe |
|---|---|---|
| Partikelgröße | 1 Mikrometer oder kleiner | 1 bis 3 Mikrometer |
| Restölgehalt | 0,01 mg pro Kubikmeter oder weniger | 0,1 mg pro Kubikmeter oder weniger |
| Drucktaupunkt | Minus 40 Grad Celsius atmosphärisch | Minus 20 bis minus 40 Grad Celsius atmosphärisch |
| Typische Regierungsreferenz | ISA-Instrumentenluftqualitätsstandard | Reinheitsklasse 2 oder 3 nach ISO 8573 |
Bei diesen Zahlen handelt es sich um repräsentative Bereiche, die für viele kontinuierliche Prozessstandorte verwendet werden, und nicht um universelle Festwerte, da die tatsächlichen Ziele für die feuchtigkeitsempfindlichste Komponente im Kreislauf und nicht für den Durchschnitt festgelegt werden sollten.
Felduntersuchungen von Druckluftsystemen in der Schwerindustrie weisen durchweg auf eine geringe Anzahl wiederkehrender Kontaminationspfade hin. Das Verständnis des relativen Gewichts jedes einzelnen hilft dabei, Prioritäten zu setzen, wohin das Budget für Trocknung und Filtration zuerst fließen sollte.
Die Feuchtigkeitsverschleppung steht an erster Stelle, da sie aus zwei Richtungen gleichzeitig stammt: Luftfeuchtigkeit, die am Einlass des Kompressors angesaugt wird, und Kondensation, die sich immer dann bildet, wenn die Druckluft irgendwo stromabwärts unter ihren Drucktaupunkt abkühlt. Dicht dahinter folgen Ölaerosolrückstände, die größtenteils auf geschmierte Kompressortypen und Filterelemente zurückzuführen sind, die ihre Nennlebensdauer überschritten haben, ohne dass ein Differenzdruckalarm die Änderung erkennt. Das Eindringen von Partikeln in Zellstoff- und Papieranlagen geht häufig auf Faserstaub zurück, der in offene Ansauggehäuse in der Nähe von Stoffaufbereitungsbereichen angesaugt wird, und nicht auf den Kompressor selbst.
An Adsorptionstrockner (Doppelturmtyp) Entfernt Feuchtigkeit, indem Druckluft durch ein Bett aus Trockenmittel geleitet wird, typischerweise aktiviertes Aluminiumoxid oder Molekularsieb, das Wasserdampf physikalisch auf seiner Oberfläche adsorbiert. Da das System zwei Türme verwendet, die in abwechselnden Zyklen arbeiten, trocknet ein Turm die Prozessluft, während der andere regeneriert, was einen kontinuierlichen Betrieb ohne Unterbrechung der Versorgung der nachgeschalteten Sammler ermöglicht. Dadurch eignen sich Doppelturmkonstruktionen häufig für Papiermaschinen, die rund um die Uhr laufen und bei denen jede Unterbrechung der Filzkonditionierung oder der Luft zur Rakelbetätigung direkt zu einer Schwankung der Blattqualität führt.
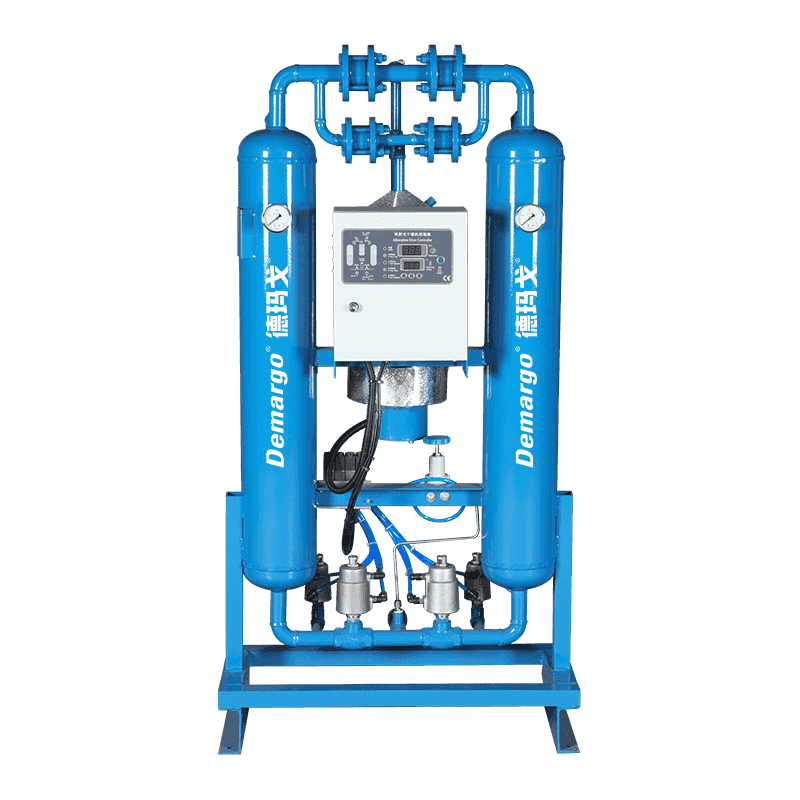
Die Regenerationsmethode ist die wichtigste Entwurfsentscheidung in dieser Kategorie. Bei der wärmelosen Regeneration wird ein Teil der bereits getrockneten Luft verwendet, um Feuchtigkeit aus dem Offline-Turm zu entfernen. Dies ist einfach und zuverlässig, verbraucht aber insgesamt mehr Druckluft. Die Regeneration mit Heizung oder Gebläsespülung reduziert den Luftverbrauch auf Kosten einer zusätzlichen elektrischen Last und einer etwas komplexeren Steuerungssequenz. Bei Zellstoff- und Papierstandorten, bei denen der Druckluftbedarf während der Spitzenproduktion bereits nahe an der Kompressorkapazität liegt, rechtfertigt der geringere Spülluftverbrauch eines beheizten Regenerationszyklus häufig dessen zusätzliche Komplexität.
Raffinerie-Instrumentenluftsysteme erstrecken sich häufig über die Anlagenluft hinaus auf dedizierte Analyseluft- und Prozessgastrocknungsaufgaben, wobei der Gasstrom nicht immer atmosphärische Luft ist, sondern Stickstoffspülgas, Erdgasprobenleitungen oder andere Prozessgase umfassen kann, die kontinuierliche Emissionsmonitore versorgen. A Spezieller Gastrockner ist für diese nicht standardmäßigen Gaszusammensetzungen konzipiert, wobei die Materialauswahl und das Dichtungsdesign auf die Kompatibilität mit dem spezifischen Gas abgestimmt sind, anstatt einen generischen Luftstrom anzunehmen.
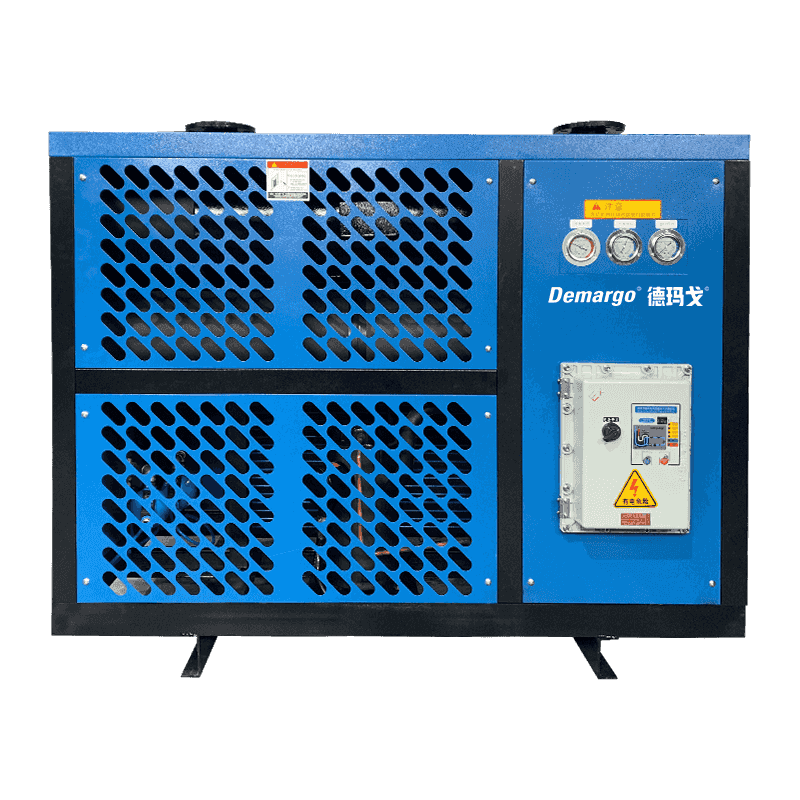
Analysatorschutzräume stellen eine besondere Herausforderung dar, da das Probenaufbereitungssystem selbst auf kleine Feuchtigkeitsabweichungen empfindlich reagiert, was die Messwerte auf kontinuierlichen Emissionsmonitoren, die für die behördliche Berichterstattung verwendet werden, verfälschen kann. Ein spezieller Gastrockner, der für den Probenfluss richtig dimensioniert ist und dessen Taupunktleistung an die kälteste erwartete Schutzraumtemperatur angepasst ist, verringert das Risiko, dass ein Compliance-Monitor während eines Winterkälteeinbruchs ungültige Daten meldet, allein aufgrund von Feuchtigkeitskondensation in der Probenleitung.
| Bewerbung | Typischer Gasstrom | Wichtige Überlegungen zum Design |
|---|---|---|
| Kontinuierliche Emissionsüberwachung | Probengas plus Spülstickstoff | Gleichbleibender Taupunkt unabhängig von der Schutzraumtemperatur |
| Prozessgasaufbereitung | Erdgas oder Prozessnebenproduktgas | Materialkompatibilität mit Kohlenwasserstoffgehalt |
| Pilot- und Nutzgastrocknung | Brenngas oder inertes Spülgas | Zuverlässiger Regenerationszyklus bei variablem Durchfluss |
Trocknungsgeräte erbringen die beste Leistung, wenn sie vor Massenflüssigkeiten, Ölaerosolen und groben Partikeln geschützt werden, bevor der Luftstrom das Trockenmittelbett oder die Kühlschlange erreicht. Dies ist die Aufgabe der Stufenfiltration, die in der Regel als Koaleszenz-Vorfilter und anschließend als Allzweck-Partikelfilter angeordnet ist, wobei nach dem Trockner ein Polierfilter angeordnet ist, der alle stromabwärts transportierten Trockenmittelfeinstoffe auffängt. A Druckluftfilter Die Auswahl mit der richtigen Mikron-Bewertung in jeder Stufe verlängert die Lebensdauer des Trockners und verringert die Häufigkeit ungeplanter Differenzdruckauslösungen.

Der Differenzdruck über jede Filterstufe ist der nützlichste Wartungsindikator für ein Druckluftsystem, da ein steigender Druckabfall die Belastung des Elements anzeigt, lange bevor es zu einer vollständigen Verstopfung kommt. Standorte, die diesen Wert in einem festen Intervall protokollieren, anstatt auf einen sichtbaren Manometeralarm zu warten, melden in Spitzenproduktionszeiten durchweg weniger Notfallelementwechsel.
Keine einzelne Trocknertechnologie gewinnt bei jedem Kriterium. Der folgende Vergleich stellt die Kühlungs-, Trockenmittel- und Membrantrocknung fünf praktischen Dimensionen gegenüber, die für Entscheidungsträger in der Zellstoff-, Papier- und Raffineriebranche relevant sind.
Trockenmittelsysteme erzielen stets die höchsten Werte beim erreichbaren Taupunkt, weshalb die Spezifikationen für die Instrumentenluft in Raffinerien auf Adsorptionstechnologie ausgerichtet sind. Kältetrockner schneiden hinsichtlich Energieverbrauch und Platzbedarf gut ab, können jedoch nicht die niedrigen Taupunkte erreichen, die Raffinerie-Analyseluft häufig erfordert. Membrantrockner werden zwar seltener für großvolumige Kopfluft verwendet, bieten aber eine kompakte und wartungsarme Option für kleinere, dedizierte Instrumentenkreisläufe, bei denen die Durchflussanforderungen gering sind.
Sowohl der Druckluftbedarf als auch die Umgebungsbedingungen ändern sich im Laufe des Jahres, und Entscheidungen zur Trocknergröße, die auf einen einzigen Entwurfspunkt ausgerichtet sind, können dazu führen, dass eine Anlage in der Zwischensaison unzureichend geschützt ist, wenn die Luftfeuchtigkeit hoch ist, die Temperaturen aber noch nicht so tief gesunken sind, dass besondere Aufmerksamkeit erforderlich wäre.
Die Lücke zwischen den beiden Linien ist die tatsächliche Margenschutzinstrumentierung. Ein richtig dimensionierter Adsorptionstrockner hält jeden Monat unabhängig von Schwankungen der Umgebungsfeuchtigkeit einen konstanten, niedrigen Taupunkt aufrecht. Genau aus diesem Grund erfordern Raffineriespezifikationen bei Instrumentenluftläufen im Freien, die winterlichen Bedingungen ausgesetzt sind, tendenziell eine Trockenmitteltrocknung anstelle einer Kühltrocknung.
Wenn Wartungsprotokolle luftabhängiger Steuerungssysteme nach einer ungeplanten Fahrt überprüft werden, ergibt sich ein konsistentes Muster der Grundursachen.
Feuchtigkeitsbedingte Ereignisse stehen in fast allen Datensätzen, die an Zellstoff-, Papier- und Raffineriestandorten überprüft werden, an erster Stelle und sind auch die Kategorie, die am direktesten durch die richtige Trocknerauswahl und nicht durch reaktive Wartung angegangen wird. Ventilvereisung kommt zwar seltener vor, tritt jedoch zum ungünstigsten Zeitpunkt auf, nämlich an den kältesten Tagen des Jahres, wenn der Prozessbedarf an einer zuverlässigen Steuerung ebenfalls am höchsten ist.
Eine gut konzipierte Luftaufbereitungsanlage folgt unabhängig vom Anlagentyp einem konsistenten Ablauf. Das Überspringen einer Stufe oder die Unterdimensionierung einer Stufe im Verhältnis zum Spitzendurchfluss verlagert die Kontaminationslast auf die nächste Komponente in der Linie.
Jede Stufe schützt die darauf folgende. Der Nachkühler entfernt den Großteil der Feuchtigkeit durch Kondensation, während die Luft durch die Kompression noch heiß ist. Der koaleszierende Vorfilter fängt Ölaerosol und verbleibende Flüssigkeit vor dem Trockner auf, da flüssiges Wasser, das ein Trockenmittelbett erreicht, das Medium beschädigen kann. Der Polierfilter nach dem Trockner dient speziell dazu, feinen Trockenmittelstaub aufzufangen, der stromabwärts wandert, und schützt so empfindliche Instrumentenkomponenten am endgültigen Verwendungsort.
Die Festlegung eines Wartungskalenders anhand des gemessenen Differenzdrucks und der Taupunkttendenz anstelle eines festen Kalenderdatums allein führt zu zuverlässigeren Ergebnissen, da die tatsächliche Belastung je nach saisonaler Luftfeuchtigkeit und Produktionsrate variiert.
| Komponente | Typisches Inspektionsintervall | Primärer Fehlerindikator |
|---|---|---|
| Koaleszierender Vorfilter element | Alle 6 bis 12 Monate | Differenzdruck überschreitet den Nenngrenzwert |
| Trockenmittel bed | 3 bis 5 Jahre | Steigender Taupunkt trotz normalem Zyklusbetrieb |
| Turmschaltventile | Jährliche Inspektion | Hörbare Verzögerung beim Radfahren oder unvollständige Regeneration |
| Polieren filter element | Alle 6 bis 12 Monate | Sichtbare Staubverschleppung am Einsatzort |
| Kondensatableiter | Vierteljährlicher Funktionstest | Fehler beim Entlüften während des Zyklus oder kontinuierliche Entlüftung |
Anlagen, die Differenzdruck und Taupunkt als Trendvariablen verfolgen, ähnlich wie sie Prozessinstrumente verfolgen, neigen dazu, Leistungseinbußen schon Wochen zu bemerken, bevor sie zu einem Betriebsereignis werden. Dabei handelt es sich um eine kostengünstige Vorgehensweise, die sich in erster Linie durch die Vermeidung von Notabschaltungen amortisiert und nicht durch die Aufrüstung einzelner Geräte.
Die meisten Luftspezifikationen für Raffinerieinstrumente erfordern einen Drucktaupunkt, der mindestens 10 Grad Celsius unter der niedrigsten erwarteten Umgebungstemperatur am Standort liegt. Viele Standorte streben eine atmosphärische Temperatur von minus 40 Grad Celsius an, um Außenventilstationen und Analysatorunterstände bei winterlichen Bedingungen abzudecken.
Feiner Faser- und Beschichtungsstaub, der in der Mühlenumgebung zirkuliert, kann in Drucklufteinlässe gelangen und den Verschleiß an pneumatischen Komponenten mit kleinen Öffnungen beschleunigen. Daher wird die Partikelfiltration neben der Feuchtigkeitskontrolle priorisiert und nicht als zweitrangiges Problem behandelt.
Ein spezieller Gastrockner ist mit Material- und Dichtungskompatibilität für eine bestimmte Prozessgaszusammensetzung, wie z. B. Probengas oder Spülstickstoff, der in Analysesystemen verwendet wird, konzipiert, anstatt einen standardmäßigen atmosphärischen Luftstrom anzunehmen.
Ein Doppelturm-Design ermöglicht es einem Turm, die Prozessluft zu trocknen, während der andere regeneriert. Dies unterstützt eine kontinuierliche, unterbrechungsfreie Luftzufuhr und vermeidet Trocknungslücken, die bei Einzelturm- oder Batch-Systemen auftreten.
Der Austausch wird am besten dadurch ausgelöst, dass der gemessene Differenzdruck den Nenngrenzwert überschreitet, und nicht nur in einem festen Kalenderintervall, obwohl die meisten koaleszierenden und partikelförmigen Elemente grundsätzlich in einem 6- bis 12-monatigen Zyklus überprüft werden.

HINZUFÜGEN: Nr. 9, Lane 30, Caoli Road, Fengjing Town, Distrikt Jinshan, Shanghai, China
Tel: +86-400-611-3166
E-Mail:
Copyright © DeMargo (Shanghai) Energy Saving Technology Co., Ltd. Rechte vorbehalten. Fabrik für kundenspezifische Gasreiniger