Fragen Sie sich jetzt an
Jeder Kubikmeter Luft, der in einen Kompressor gesaugt wird, enthält Wasserdampf. Wenn diese Luft komprimiert wird, wird die gleiche Menge an Feuchtigkeit in ein kleineres Volumen gepackt, wodurch die relative Luftfeuchtigkeit steigt, bis Kondensation stromabwärts unvermeidlich wird. Unbehandelt korrodiert dieses Kondensat Rohrleitungen, wäscht Schmiermittel in Druckluftwerkzeugen aus und führt Wassertröpfchen in Prozesse ein, die dies nicht vertragen, wie z. B. Spritzlackieren oder Arzneimittelverpackungen. Bei der Auswahl des richtigen Trockners geht es nicht darum, das günstigste Gerät auszuwählen, das zum Rohrdurchmesser passt; Dabei handelt es sich um eine technische Entscheidung, die auf dem erforderlichen Drucktaupunkt, den Umgebungsbedingungen und den Kosten eines feuchtigkeitsbedingten Ausfalls basiert.
Dieser Leitfaden vergleicht die drei in Industriesystemen am häufigsten spezifizierten Trocknungstechnologien, geht durch die Dimensionierungslogik und bietet einen strukturierten Prozess zur Eingrenzung der richtigen Geräteklasse vor der Anforderung von Angeboten.
Industrielle Druckluftsysteme werden im Allgemeinen nach einem von drei Ansätzen getrocknet. Jedes nutzt einen anderen physikalischen Mechanismus zur Entfernung von Wasserdampf, der direkt den niedrigsten erreichbaren Drucktaupunkt (PDP) und die laufenden Energiekosten des Betriebs bestimmt.
Die folgende Tabelle fasst die wichtigsten Spezifikationsunterschiede zusammen, die normalerweise darüber entscheiden, welche Kategorie ein Ingenieur zuerst zu bewerten beginnt.
| Parameter | Gekühlt | Adsorption (Doppelturm) | Kombinierter niedriger Taupunkt |
|---|---|---|---|
| Typischer Drucktaupunkt | 3°C bis 10°C | -40 °C bis -70 °C | -40 °C bis -70 °C |
| Relativer Energieverbrauch | Niedrig | Hoch | Mäßig |
| Regenerationsmethode | Nicht erforderlich | Hitzelose Spülung oder erhitzt | Kompressionswärme oder erhitzt |
| Typischer Fußabdruck | Kompakt | Größer | Mäßig |
| Allgemeine Anwendungen | Allgemeine Betriebsluft, Werkzeuge | Instrumentenluft, Pharma, Elektronik | Kritische Prozessluft, Außenleitungen |
Der Drucktaupunkt ist die entscheidende Auswahlgröße. Sie beschreibt die Temperatur, bei der Feuchtigkeit in der Druckluft bei Leitungsdruck zu kondensieren beginnt. Wenn die niedrigste Umgebungstemperatur, die die Rohrleitung jemals erleben wird, höher ist als der Taupunkt des Trockners, bleibt das System trocken. Wenn Rohrleitungen im Freien oder durch unbeheizte Räume verlaufen oder der Prozess selbst feuchtigkeitsempfindlich ist, muss der angestrebte Taupunkt deutlich unter dem kältesten erwarteten Zustand liegen, nicht nur unter der Raumtemperatur.
Als praktische Referenz: Die meisten Instrumentenluft- und Steuersystemanwendungen geben einen Drucktaupunkt von -40 °C an, allgemeine Werkzeug- und Abblasanwendungen tolerieren 3 °C bis 10 °C und Reinraum-, Pharma- oder Pneumatikleitungen in großen Höhen erfordern oft -70 °C oder weniger. Lackier- und Beschichtungslinien befinden sich in der Mitte und erfordern in der Regel einen Taupunkt von mindestens 3 °C mit strenger Filterung, um Oberflächenfehler zu vermeiden.
| Bewerbung | Empfohlener Taupunkt | Typische Trocknerklasse |
|---|---|---|
| Allgemeine Werkstattwerkzeuge | 3°C bis 10°C | Gekühlt |
| Spritzlackier-/Beschichtungslinien | 3C oder niedriger | Gekühlt with coalescing filter |
| Instrumenten- und Steuerluft | -40C | Adsorption, Doppelturm |
| Pharmazeutik / Elektronik | -40 °C bis -70 °C | Adsorption oder kombiniert |
| Outdoor-Linien in kalten Klimazonen | Unter der niedrigsten Umgebungstemperatur | Adsorption oder kombiniert |
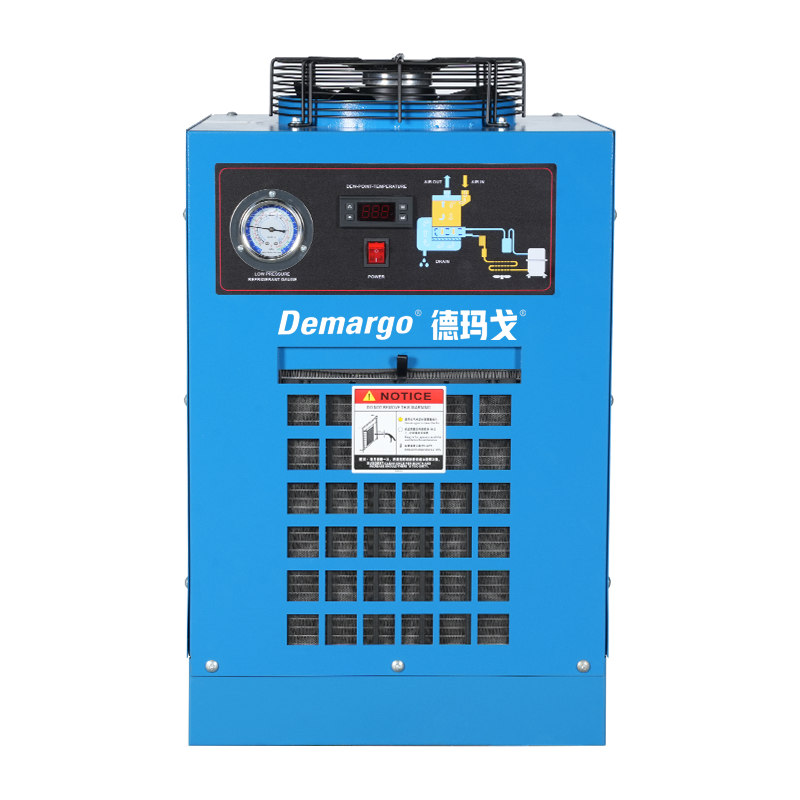
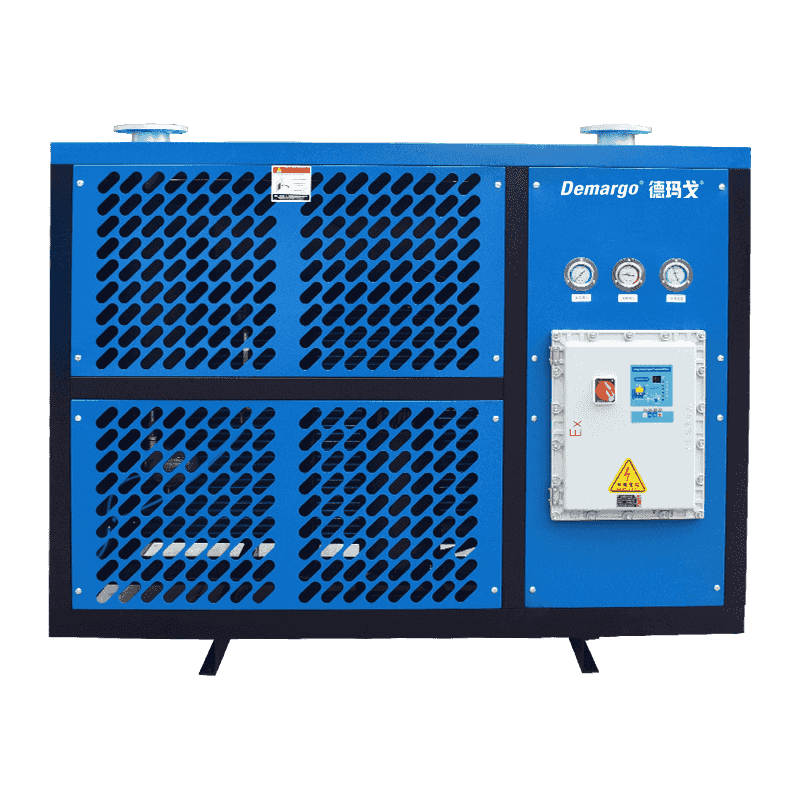
Ein Kältetrockner leitet Druckluft durch einen Wärmetauscher, der von einem Kühlkreislauf gekühlt wird, und senkt den Luftstrom typischerweise auf etwa 2 °C bis 4 °C. Bei dieser Temperatur kondensiert der größte Teil des Wasserdampfs zu Flüssigkeit und wird durch einen automatischen Abfluss abgeschieden. Die Luft wird dann vor dem Verlassen des Geräts wieder leicht erwärmt, um einerseits ein Schwitzen der Rohre stromabwärts zu verhindern und andererseits den Messwert der relativen Luftfeuchtigkeit wieder auf einen sicheren Arbeitsbereich anzuheben.
Dieses Design verfügt über kein verbrauchbares Trockenmittel, erfordert keine Spülluft und nutzt in der Regel die niedrigste spezifische Leistung pro Kubikmeter behandelter Luft unter den drei hier diskutierten Technologien. Seine Einschränkung ist ein harter Boden: Taupunkte, die kälter als der Gefrierpunkt des Wassers sind, können wirtschaftlich nicht ohne zusätzliche Komplexität erreicht werden, sodass er nicht für Instrumentenluft, kalte Außenrohre oder feuchtigkeitskritische Prozesse geeignet ist.
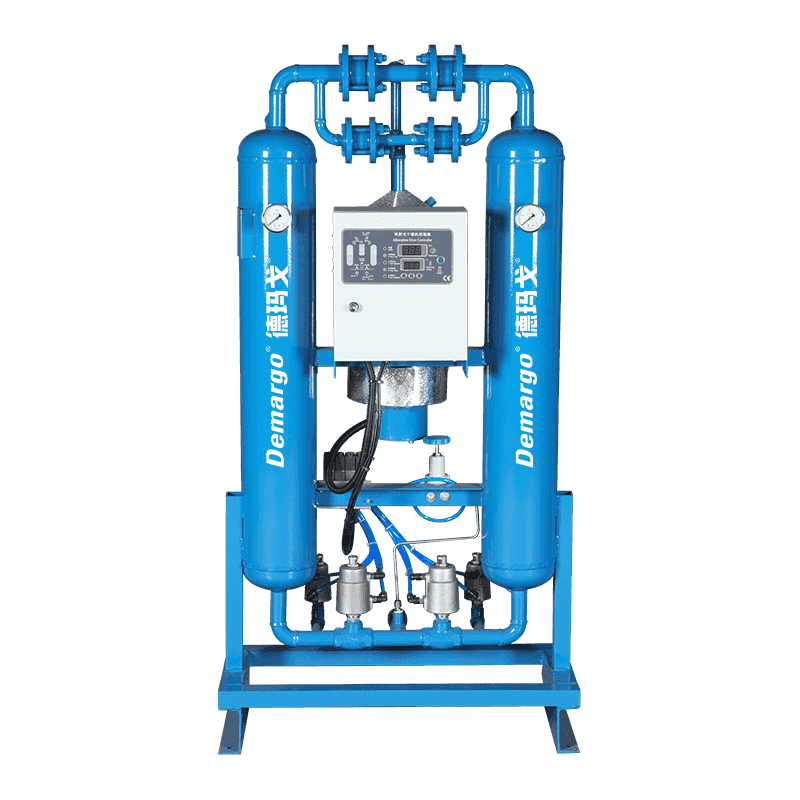
Während die Kühlung auf Kondensation beruht, basiert ein Adsorptionstrockner auf einem festen Trockenmittel, üblicherweise aktiviertem Aluminiumoxid oder Molekularsieb, das Wassermoleküle physikalisch an seiner Oberfläche bindet, während Luft durch das Bett strömt. Da das Bett eine begrenzte Kapazität hat, werden zwei Türme abwechselnd verwendet: Während ein Turm den einströmenden Luftstrom trocknet, wird der zweite entweder durch einen Teil der bereits getrockneten Luft, die auf Atmosphärendruck entspannt wird (wärmelose Regeneration), oder durch erhitzte Spülluft (erwärmte Regeneration) regeneriert, die die gesammelte Feuchtigkeit aus dem Trockenmittel zurücktreibt.
Durch diesen Kreislauf kann das System kontinuierlich laufen und dabei Drucktaupunkte von -40 °C oder weniger erreichen, was deutlich über dem liegt, was durch Kondensation allein erreicht werden kann. Der Kompromiss besteht in der Energie: wärmelose Konstruktionen verbrauchen einen erheblichen Prozentsatz der Ausgangsluft des Kompressors als Spülung, während beheizte Konstruktionen zusätzliche elektrische Energie oder Kompressionswärme zur Regeneration benötigen.

A Kombinierter Drucklufttrockner mit niedrigem Taupunkt Vor einem Adsorptionsbett befindet sich ein Kühlvorkühlabschnitt. Da die Kühlstufe den Großteil des Wasserdampfs entfernt, bevor die Luft das Trockenmittel erreicht, verarbeitet das Adsorptionsbett eine viel geringere Feuchtigkeitslast, wodurch das erforderliche Trockenmittelvolumen schrumpft und die Regenerationsenergie im Vergleich zu einem eigenständigen Adsorptionstrockner mit der gleichen Durchflussrate sinkt.
Dieser mehrschichtige Ansatz wird typischerweise dort eingesetzt, wo sowohl ein sehr niedriger Taupunkt als auch ein kontinuierlich hohes Luftvolumen gleichzeitig erforderlich sind, beispielsweise bei großen Instrumentenluftverteilern oder Prozessleitungen, die keine Ausfallzeiten für die Turmwartung tolerieren. Die Investitionskosten sind im Vorfeld höher als bei beiden einstufigen Technologien, aber der geringere Spülluftverlust kann einen Teil dieser Kosten über die Lebensdauer der Ausrüstung ausgleichen.
Die Auswahl der richtigen Trocknerkategorie ist nur der erste Schritt; Das spezifische Modell muss dann anhand von drei Betriebsvariablen dimensioniert werden. Bei der Nennkapazität in einem Datenblatt wird fast immer von einem Referenzeinlasszustand ausgegangen, üblicherweise einer Einlasslufttemperatur von 35 °C und einem Arbeitsdruck von 7 bar. Echte Installationen stimmen selten genau mit dieser Referenz überein, daher muss die Kapazität korrigiert werden.
Wie das Diagramm zeigt, steigt der Energiebedarf eines Kühltrockners nur geringfügig mit der Einlasstemperatur, während der Spülluftverbrauch eines wärmelosen Adsorptionstrockners schneller ansteigt, da eine höhere Feuchtigkeitsbelastung am Einlass häufigere oder längere Regenerationszyklen erfordert. Dies ist einer der Gründe, warum kombinierte Systeme in heißen Klimazonen bevorzugt werden, wo die Betriebskosten einer eigenständigen Adsorptionseinheit andernfalls in die Höhe schnellen würden.
Der Kaufpreis allein spiegelt selten die tatsächlichen Betriebskosten wider. Stromverbrauch, Trockenmittel-Austauschintervalle und Spülluftverlust im Laufe der Jahre im Dauerbetrieb. Als allgemeiner Planungsindex drückt die folgende Tabelle die relativen Kapitalkosten für die drei Trocknerklassen für eine äquivalente Durchflusskapazität aus, wobei der Kältetrockner als Basisbezugspunkt dient.
Adsorptions- und kombinierte Systeme kosten vor allem aufgrund des Trockenmittelvolumens, der Ventilautomatisierung und der Steuerungssysteme höhere Vorabkosten. Die Anlagen sollten dies gegen die Kosten einer einzelnen feuchtigkeitsbedingten Produktionsunterbrechung oder Ausschusscharge abwägen, die in vielen Prozessindustrien den Preisunterschied zwischen Trocknerklassen um ein Vielfaches übersteigen.
Das folgende Radardiagramm fasst zusammen, wie jede Trocknerklasse bei fünf Entscheidungsfaktoren auf einer relativen Skala von 1 bis 5 abschneidet, wobei ein größerer Bereich in Richtung einer bestimmten Achse ein stärkeres Ergebnis bei diesem Faktor anzeigt.
Kühleinheiten sind hinsichtlich Energieeffizienz und Kosten führend, Adsorptionseinheiten führen hinsichtlich des erreichbaren Taupunkts und kombinierte Systeme gleichen die Taupunkttiefe mit der Stellfläche auf Kosten der Vorabkosten aus, was mit der Positionierung dieser drei Technologien in den meisten industriellen Spezifikationsblättern übereinstimmt.
Anstatt von einem Produktkatalog auszugehen, besteht der zuverlässigere Ansatz darin, die Anforderungen in einer festen Reihenfolge durchzuarbeiten, bevor bestimmte Modelle verglichen werden.
Das Durcharbeiten dieser Reihenfolge vor dem Einholen von Angeboten verhindert die häufige Falle, zunächst eine Trocknerklasse auf der Grundlage des Preises auszuwählen und anschließend festzustellen, dass sie den erforderlichen Taupunkt nicht erreichen kann, wenn reale Umgebungs- und Strömungsbedingungen angewendet werden.
Die meisten allgemeinen Werkstatt- und Werkzeuganwendungen funktionieren zuverlässig bei 3 °C bis 10 °C, die ein Kühltrockner abdeckt. Instrumentenluft, Steuerungssysteme und feuchtigkeitsempfindliche Prozesse erfordern typischerweise -40 °C oder weniger, was ein Adsorptions- oder kombiniertes System erfordert.
Ein Kältetrockner kann nicht allein so umgebaut werden, dass er Taupunkte unter Null erreicht. Eine Adsorptionseinheit kann jedoch häufig nachgeschaltet zu einem vorhandenen Kältetrockner hinzugefügt werden, um eine kombinierte Anordnung zu schaffen, vorausgesetzt, das Adsorptionsbett ist für die Ladung vorgetrockneter Luft dimensioniert.
Bezeichnenderweise. Die Nennkapazität in einem Datenblatt basiert normalerweise auf einer Referenzeinlasstemperatur von 35 °C. Der Betrieb bei einer höheren Einlasstemperatur verringert die effektive Trocknungskapazität eines Kühltrockners und erhöht den Regenerationsbedarf eines Adsorptionstrockners.
Für den kontinuierlichen Betrieb werden im Allgemeinen Doppelturmkonstruktionen bevorzugt, da sich ein Bett regenerieren kann, während das andere trocknet, wodurch die Unterbrechung vermieden wird, die eine Einzelturmkonstruktion während des Regenerationszyklus erfordern würde.
Bei Kältetrocknern müssen vor allem der Kondensatablauf überprüft und der Wärmetauscher regelmäßig gereinigt werden. Adsorptionstrockner erfordern eine Inspektion und einen regelmäßigen Austausch des Trockenmittels sowie eine Wartung der Ventile und Dichtungen für den Schaltmechanismus. Kombinierte Systeme erfordern sowohl eine Wartung auf der Kühlseite als auch auf der Trockenmittelseite.

HINZUFÜGEN: Nr. 9, Lane 30, Caoli Road, Fengjing Town, Distrikt Jinshan, Shanghai, China
Tel: +86-400-611-3166
E-Mail:
Copyright © DeMargo (Shanghai) Energy Saving Technology Co., Ltd. Rechte vorbehalten. Fabrik für kundenspezifische Gasreiniger