Fragen Sie sich jetzt an
Jeder Schrauben- oder Kolbenkompressor führt Schmieröl in den Luftstrom ein, und ein Teil dieses Öls entweicht in Form feiner Aerosoltröpfchen und Dämpfe, die einem Standard entsprechen Druckluftfilter allein lässt sich nicht vollständig erfassen. In Lebensmittelverpackungslinien, pharmazeutischer Dosierung, Elektronikmontage und Farbspritzen führen selbst Spuren von Ölverschleppungen zu Ausschusschargen, verstopften Düsen und kontaminierten Produktoberflächen.
Das Ausmaß des Problems kann leicht unterschätzt werden. Ein typischer öleingespritzter 37-kW-Schraubenkompressor kann zwischen 3 und 5 mg Öl pro Kubikmeter Druckluft am Auslassflansch übertragen, bevor eine Filternstufe angewendet wird. Unbehandelt sammelt sich diese Ölfracht stromabwärts in Form von Schlamm in Rohrleitungen, Lack auf Ventilsitzen und Rückständen auf fertigen Teilen an.
Typische Rohölverschleppung am Kompressorauslass vor der Filtration
Restölgrenzwert der Klasse 1 nach ISO 8573-1 nach Vollfiltration
Normalerweise sind die Mindestfiltrationsstufen erforderlich, um Luft der Klasse 1 zu erreichen
Das Erreichen eines niedrigen Restölziels ist selten die Aufgabe einer einzelnen Komponente. Es ist das Ergebnis einer Filtrationskette, die nacheinander große Flüssigkeitsmengen, dann Aerosoltröpfchen und schließlich Öldampf entfernt, wobei jede Stufe für einen anderen Partikelgrößenbereich ausgelegt ist.
Um zu verstehen, wo die Entfernung von Öldämpfen angebracht ist, muss man den gesamten Weg vom Kompressorauslass bis zum Verwendungsort kennen. Das Überspringen oder Unterdimensionieren einer Stufe verschiebt die Schmutzlast auf die nächste Komponente und verkürzt deren Lebensdauer.
In den ersten beiden Schritten werden Flüssigkeitsmengen, Rost und Rohrablagerungen entfernt, sodass diese niemals das Koaleszenzmedium erreichen. Der Koaleszenzfilter und der Nebelabscheider verschmelzen dann Ölaerosole im Submikronbereich zu größeren Tröpfchen, die abfließen, sodass nur Öldampf zurückbleibt, ein gasförmiger Schadstoff, den die mechanische Koaleszierung nicht einfangen kann. Dieser Dampf ist das Ziel der Aktivkohle-Adsorptionsstufe.
Die Begriffe Koaleszenzfilter und Tropfenabscheider werden oft synonym verwendet, sie beschreiben jedoch unterschiedliche Punkte im selben Mechanismus. Ein Koaleszenzfilter ist in der Regel für die Entfernung von Aerosolen bis zu einer Größe von etwa 1 Mikrometer und einem Restölgehalt von etwa 0,5 mg/m3 ausgelegt. Ein Tropfenabscheider, manchmal auch hocheffizienter Koaleszer genannt, zielt auf Tröpfchen im Submikronbereich bis zu einer Größe von etwa 0,01 Mikrometer ab und drückt Restöl auf 0,01 mg/m3, was der ISO 8573-1 Klasse 1 entspricht.
| Bühne | Zielpartikelgröße | Entfernungsmechanismus | Typisches Restöl |
|---|---|---|---|
| Vorfilter | Über 5 Mikrometer | Massentrennung und Entwässerung | 3 bis 5 mg/m3 |
| Koaleszenzfilter | 1 bis 5 Mikrometer | Koaleszenz von Faserbett-Aerosolen | 0,5 mg/m3 |
| Nebelabscheider | 0,01 bis 1 Mikrometer | Faserkoaleszenz im Submikronbereich | 0,01 mg/m3 |
| Aktivkohleturm | Dampfphase | Physikalische Adsorption | Unter 0,003 mg/m3 |
Beachten Sie, dass die Restölwerte in jeder Phase um eine Größenordnung sinken. Wenn Sie also auf den Tropfenabscheider verzichten und direkt von einem Koaleszenzfilter zu einem Aktivkohleturm springen, wird das Aktivkohlebett regelmäßig mit flüssigem Aerosol überladen, für dessen Absorption es nie ausgelegt war.
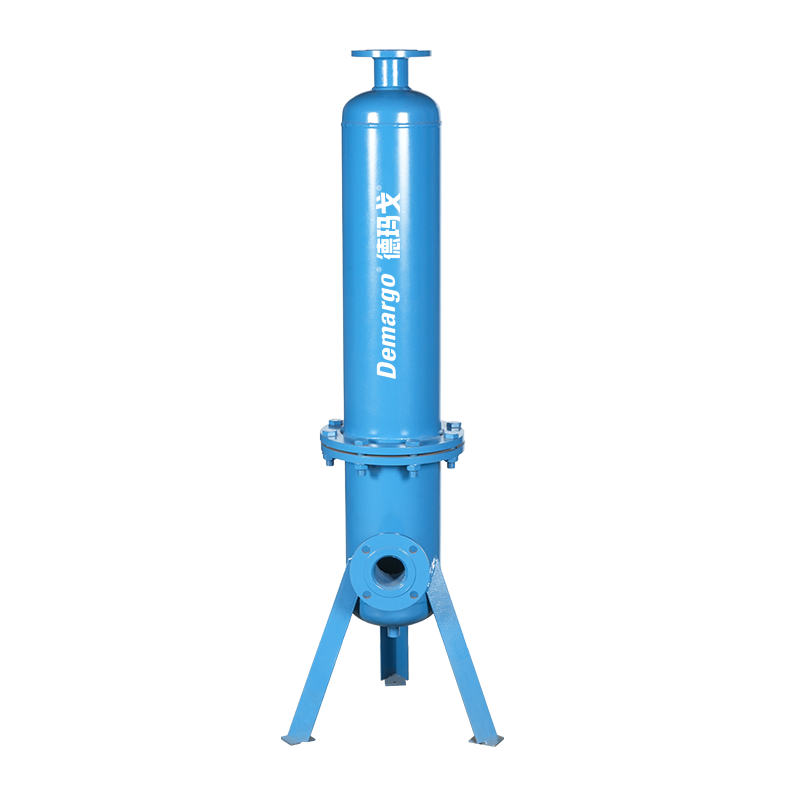
Mechanische Koaleszenzfilter, egal wie fein, können kein Öl in der Dampfphase entfernen, da Dampfmoleküle keine Tröpfchen sind und nicht mit Fasermedien verschmelzen. Dies ist die spezifische Aufgabe eines Hocheffizienter Ölentferner um ein Aktivkohlebett herum aufgebaut. Während ölhaltige Luft durch die Kohlenstoffkörnchen strömt, adsorbieren Dampfmoleküle durch Van-der-Waals-Anziehung auf der porösen Kohlenstoffoberfläche, sodass der Luftstrom im Wesentlichen ölfrei bleibt.
Die Leistung eines Kohlebetts ist über die gesamte Lebensdauer nicht konstant. Die Adsorptionskapazität nimmt ab, wenn sich die innere Porenstruktur mit Öl füllt. Die Geschwindigkeit des Rückgangs hängt von der Ölbeladung am Einlass, der Betriebstemperatur und der relativen Luftfeuchtigkeit ab. Ein Bett, das ordnungsgemäß koaleszierte Luft mit einem Restölgehalt von bereits 0,01 mg/m3 erhält, hält deutlich länger als ein Bett, das rohes Aerosol entfernen soll.
Eine der einfachsten Möglichkeiten, die Lebensdauer des Adsorptionsbetts zu verlängern und die Austauschintervalle zu verkürzen, ist die Zuführung von Luft in einen Kohlenstoffturm, die bereits einen Tropfenabscheider passiert hat, anstelle von rohem Kompressorauslass.

Das Material des Filtergehäuses ist häufig ein nachträglicher Gedanke, entscheidet jedoch über Korrosionsbeständigkeit, Reinigungsfähigkeit und Eignung für hygienische Umgebungen. Gehäuse aus Kohlenstoffstahl mit Innenbeschichtung sind die Standardwahl für allgemeine Industrieluft, aber a Druckluftfilter aus Edelstahl wird überall dort erforderlich, wo die Kondensatchemie aggressiv ist, die Umgebungsfeuchtigkeit hoch ist oder die Anwendung unter Lebensmittel-, Getränke- oder Pharmahygienevorschriften fällt.
Edelstahlgehäuse punkten in puncto Korrosionsbeständigkeit und Hygiene am besten, da ihre Passivoxidschicht kondensierten Säuren standhält und sich ohne Lochfraß reinigen lässt. Der Nachteil sind die Vorabkosten, weshalb das Material typischerweise für Anwendungen mit strengen Anforderungen an die Reinigungsvalidierung spezifiziert wird und nicht standardmäßig in einer gesamten Anlage eingesetzt wird.
ISO 8573-1 definiert Luftreinheitsklassen für den Partikel-, Wasser- und Ölgehalt, wobei Klasse 1 einen Gesamtölgehalt von höchstens 0,01 mg/m3 erfordert. Der Vergleich von Filtrationstechnologien mit den Kriterien, die für das Erreichen dieser Klasse am wichtigsten sind, verdeutlicht, warum ein mehrschichtiger Ansatz besser ist als jede einzelne Stufe.
Das Muster ist bei allen Betriebstypen gleich: Koaleszenzfilter und Tropfenabscheider dominieren die Aerosol- und Partikelentfernung, tragen aber fast nichts zur Dampfphasenverunreinigung bei, während Kohlenstofftürme die Dampfentfernung dominieren, aber zum Schutz ihrer Lebensdauer vollständig auf vorgeschaltete Stufen angewiesen sind. Keine einzelne Technologie deckt alle Achsen ab, was das praktische Argument für eine Stufenfiltration anstelle einer einzelnen überdimensionierten Komponente ist.
Die Unterdimensionierung einer beliebigen Stufe in der Kette erhöht die Luftgeschwindigkeit durch das Medium, was den Differenzdruck erhöht und das eingefangene Öl zurück in den Luftstrom drückt, ein Phänomen, das als „Reentrainment“ bekannt ist. Die richtige Dimensionierung basiert auf der tatsächlichen Durchflussrate bei Betriebsdruck und -temperatur und nicht nur auf der Nennleistung auf dem Typenschild des Kompressors.
| Parameter | Empfohlene Praxis | Konsequenzen bei Nichtbeachtung |
|---|---|---|
| Durchflussdimensionierung | Passen Sie die Größe an den tatsächlichen Durchfluss, Druck und die Temperatur am Standort an | Erhöhter Druckabfall und Ölrückführung |
| Differenzdruck | Ersetzen Sie die Koaleszierelemente bei einem Druckabfall von 0,5 bis 0,7 bar | Steigende Energiekosten pro geliefertem Kubikmeter |
| Kohlenstoff Bed Life | Überwachen Sie die Beladung des Einlasses und tauschen Sie ihn termingerecht aus, nicht nur aufgrund von Gerüchen | Dampfdurchbruch ohne sichtbare Warnung |
| Kondensatableitung | Verwenden Sie auf jeder Stufe automatische verlustfreie Ableitungen | Flüssigkeitsverschleppung überwältigt die nachgeschalteten Medien |
Ein häufiger Wartungsfehler besteht darin, die Sättigung des Kohlenstoffturms allein anhand des Geruchs zu beurteilen. Der Öldampfdurchbruch ist bei den Konzentrationen, die für die Einhaltung der Klasse 1 wichtig sind, häufig geruchlos, was bedeutet, dass ein geplanter Austausch auf der Grundlage der Betriebsstunden und der Einlassbelastung zuverlässiger ist als eine sensorische Prüfung.
Unter Ölaerosol versteht man feine Flüssigkeitströpfchen, die im Luftstrom schweben und von mechanischen Koaleszenzfiltern und Tropfenabscheidern aufgefangen werden können. Öldampf ist Öl in der Gasphase, das Adsorptionsmittel wie Aktivkohle erfordert, da es nicht mechanisch gefiltert werden kann.
Im Allgemeinen nicht. Klasse 1 erfordert sowohl die Entfernung von Aerosolen bis in den Submikrometerbereich als auch die Dampfphasenadsorption, was typischerweise bedeutet, dass ein Koaleszenzfilter, ein Tropfenabscheider und ein Aktivkohleturm nacheinander arbeiten.
Das Austauschintervall hängt von der Ölbeladung am Einlass, der Temperatur und der Luftfeuchtigkeit ab. Eine auf Betriebsstunden und überwachten Einlassbedingungen basierende Planung ist jedoch zuverlässiger als das Warten auf einen wahrnehmbaren Geruch, da der Dampfdurchbruch oft geruchlos ist.
Edelstahl ist im Allgemeinen dann gerechtfertigt, wenn Kondensat korrosiv ist, die Umgebungsfeuchtigkeit anhaltend hoch ist oder die Anwendung unter Hygiene- oder Reinigungsvalidierungsanforderungen fällt, die in der Lebensmittel-, Getränke- und Pharmaindustrie üblich sind.
Wiedereintrag tritt auf, wenn die Luftgeschwindigkeit durch ein Filterelement für das Medium zu hoch ist, normalerweise weil die Komponente für die tatsächlichen Strömungsbedingungen zu klein ist, wodurch zuvor eingefangenes Öl wieder in den Luftstrom gelangt.

HINZUFÜGEN: Nr. 9, Lane 30, Caoli Road, Fengjing Town, Distrikt Jinshan, Shanghai, China
Tel: +86-400-611-3166
E-Mail:
Copyright © DeMargo (Shanghai) Energy Saving Technology Co., Ltd. Rechte vorbehalten. Fabrik für kundenspezifische Gasreiniger